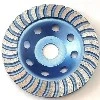
عجلات طحن الماس السندات المعدنيةتمثل طفرة في تكنولوجيا الكشط الصناعية، حيث تجمع بين حبيبات الماس الاصطناعية ومواد الربط المعدنية للتعامل مع أصعب تحديات التصنيع. تحل هذه الأدوات المتخصصة المشكلات الحرجة في معالجة المواد شديدة الصلابة حيث تفشل المواد الكاشطة التقليدية بسرعة أو تنتج نتائج غير متناسقة. الرابطة المعدنية-عادةً ما تكون سبائك البرونز أو النحاس أو الكوبالت-تحتفظ بجزيئات الماس بشكل آمن مع توفير تبديد حرارة استثنائي وسلامة هيكلية. هذا البناء الفريد يجعلها لا غنى عنها للصناعات التي تتطلب طحنًا دقيقًا لأدوات الكربيد والسيراميك الفني ومكونات الزجاج والحجر الطبيعي. بفضل مستويات الصلابة التي تتجاوز بكثير المواد الكاشطة العادية والقدرة على الحفاظ على حواف القطع الحادة خلال آلاف الدورات، توفر هذه العجلات إنتاجية لا مثيل لها في بيئات الإنتاج الصعبة.
فهم عجلات طحن الماس ذات السندات المعدنية ومبادئ عملها
تختلف عجلات طحن الماس ذات الروابط المعدنية اختلافًا جوهريًا عن الخيارات الراتنجية أو المزججة نظرًا لكيفية تصنيعها ومدى جودة عملها. في عملية التصنيع، يؤدي تلبيد-درجة حرارة عالية عند 750-850 درجة للروابط البرونزية إلى دمج قطع الماس في مصفوفة معدنية. يؤدي هذا إلى إنشاء رابطة معدنية بين الطبقة الكاشطة وجسم القاعدة الفولاذية، مما يخلق أداة يمكنها التعامل مع قوى الطحن التي تزيد عن 100 ميجاباسكال دون أن تنكسر.
هناك عدة عوامل متوازنة بعناية تحدد كيفية عمل النظام. وتشمل هذه كمية الماس، وحجم الحبيبات، وقوة الرابطة. تنص قواعد الصناعة على أن نسبة الماس يجب أن تتراوح بين 75 و125. التركيزات الأعلى تجعل الأدوات تدوم لفترة أطول وتزيل المزيد من المخزون. يؤثر اختيار الحجم الصحيح للحبيبات على جودة تشطيب السطح وسرعة إزالة المادة. تعمل الحبيبات الخشنة (40-80 شبكة) بشكل أفضل لطحن الأسطح الكبيرة بسرعة، بينما تعمل الحبيبات الدقيقة (150-400 شبكة) على إنشاء تشطيبات أفضل على الأجزاء الدقيقة.
خصائص الإدارة الحرارية متفوقة
تعمل الروابط المعدنية على توصيل الحرارة بعيدًا عن منطقة القطع بشكل أكثر فعالية من الروابط العضوية، مما يؤدي إلى تجنب الضرر الحراري لقطع العمل الحساسة. يمكن لهذه المادة أن توصل حرارة تصل إلى 20-40 وات/م·ك، في حين أن الروابط الراتنجية يمكنها فقط توصيل 0.5-2 وات/م·ك. عند الطحن المستمر على مواد مثل كربيد التنغستن أو نيتريد السيليكون، فإن امتصاص الحرارة هذا يوقف جرافيت الماس، وهي عملية ضارة تحدث فوق 700 درجة. وهذا يحافظ على كفاءة القطع للعجلة طوال فترة استخدامها.
السلامة الهيكلية في ظل الظروف القاسية
تمنح المصفوفة المعدنية هذه العجلات قوتها الميكانيكية، مما يتيح لها العمل بسرعات تتراوح بين 35 إلى 60 م/ث في مراكز الطحن الحالية باستخدام الحاسب الآلي. يمكن تغيير صلابة السندات، والتي يمكن قياسها على مقياس روكويل من HRB 70 إلى HRC 40، لتناسب الاستخدامات المختلفة. من أجل عمر أطول للعجلة، تتمسك الروابط الصلبة بجزيئات الماس لفترة أطول، بينما تتآكل الروابط الرقيقة بسرعة أكبر، مما يكشف عن حواف قطع جديدة طوال الوقت. يعمل سلوك التآكل المصمم هذا على إيقاف تأثير "التزجيج" الذي يحدث عندما لا تتطابق مادة الربط مع الركيزة.
مقارنة عجلات السندات المعدنية مع تقنيات السندات البديلة
لاختيار عجلة الطحن الأفضل، عليك معرفة كيفية عمل أنظمة الروابط المختلفة في مجموعة من المواقف وبمستويات تكلفة مختلفة.عجلات طحن الماس السندات المعدنيةتحتل مكانة خاصة في ترتيب أدوات الطحن، ولكل منها مجموعة من المزايا والعيوب الخاصة بها.
مقارنة الأداء عبر أنواع السندات
تتميز عجلات الرابطة الراتنجية بالمرونة والطحن بسلاسة، لذلك يمكن استخدامها في المواقف التي لا يحتاج فيها الجزء إلى الضغط أكثر من اللازم. من ناحية أخرى، فإن تركيبها العضوي يعني أنها لا تستطيع العمل إلا عند درجات حرارة حوالي 180 درجة وتتآكل بشكل أسرع عند العمل مع المواد الخام. في معظم الأحيان، يمكن لسندات الراتنج طحن أدوات الكربيد لمدة 100 إلى 200 ساعة قبل أن تحتاج إلى استبدالها.
في حين أن عجلات السندات المزججة جيدة في الحفاظ على شكلها وبها ثقوب لتدفق الماء، فإن هيكلها الخزفي الضعيف يجعلها سهلة التلف عندما تصطدم بشيء ما. عندما يتعلق الأمر بالطحن الدائري الدقيق، حيث يكون ثبات الأبعاد مهمًا جدًا، فإن هذه العجلات تعمل بشكل رائع. ومع ذلك، عند العمل بمواد شديدة الصلابة أو كاشطة، تكون الروابط المعدنية أكثر متانة. تحتوي العجلات المطلية بالكهرباء على طبقة واحدة من الماس ملحومة على قاعدة معدنية. وهذا يجعلها نشطة في القطع وقادرة على صنع أشكال معقدة. تكمن نقطة ضعفها في الطبقة الرقيقة من المادة الخام-بمجرد أن ينكسر الماس أو يتآكل، يلزم استبدال العجلة بأكملها. عند شراء الأدوات المطلية بالكهرباء لأول مرة، تكون عادةً أرخص بنسبة 40-60% من عجلات طحن الماس ذات الروابط المعدنية الملبدة، ولكنها قد تحتاج إلى الاستبدال ثلاث إلى خمس مرات أكثر.
التكلفة الإجمالية لتحليل الملكية
تتكلف عجلات طحن الألماس ذات الروابط المعدنية مبلغًا أكبر للشراء في البداية-عادةً ما يتراوح بين 150 إلى 800 دولار أمريكي لكل عجلة، استنادًا إلى الحجم والمواصفات-مقارنة بخيارات الراتنج، التي تتكلف من 30 إلى 150 دولارًا أمريكيًا لكل عجلة. لكن حقيقة استمرارها لفترة أطول تغير وضع الأعمال بشكل كبير. في مصانع معالجة الحجر، يمكن لعجلة طحن الماس ذات الروابط المعدنية الواحدة أن تطحن ما بين 5000 إلى 8000 متر طولي من جوانب الجرانيت. من ناحية أخرى، يجب استبدال روابط الراتنج كل 1000 إلى 1500 متر. وبسبب هذا الاختلاف الكبير في تكلفة المواد الاستهلاكية والوقت الأقصر اللازم لتغيير العجلات، غالبًا ما تكون تكلفة الجزء المصنوع أقل بنسبة 50-70%. عند العمل باستخدام أدوات القطع من كربيد التنجستن، فإن الحسابات تعمل بشكل أفضل لأن عجلات الطحن الماسية المعدنية تحافظ على شكلها من خلال 2000 إلى 3000 أداة طحن، في حين أن الروابط المزججة لا تدوم إلا من خلال 300 إلى 500 طحن. وهذا يلغي الحاجة إلى إعادة العمل بسبب الاختلافات في الأبعاد ويقلل الحاجة إلى الفحص النهائي.
تطبيقات عملية عبر القطاعات الصناعية
عجلات طحن الماس السندات المعدنيةتُستخدم لحل مشاكل طحن محددة في العديد من الشركات المختلفة، ولكل منها مجموعتها الخاصة من معايير الجودة وميزات المواد. إن معرفة هذه الاستخدامات يساعد الأشخاص الذين يشترون العجلات على مطابقة مواصفات العجلات مع احتياجات العمليات.
تصنيع أدوات الكربيد وإعادة شحذها
أدوات القطع المصنوعة من كربيد التنغستن، مثل المطاحن النهائية، والمدخلات، ولقم الثقب، مصنوعة من 85-95٪ من جزيئات كربيد التنغستن الممزوجة بالكوبالت. عند 1,500-2,000 جهد عالي، فإن هذا يجعلها واحدة من أصعب المواد التي صنعها الإنسان{7}. للعمل باستخدام هذه الأدوات، تحتاج إلى عجلات يمكنها الحفاظ على حواف القطع حادة دون توليد الكثير من الحرارة، مما يؤدي إلى كسر الرابطة بين الكربيد والكوبالت. لطحن الفلوت وإعداد الحواف، تعمل عجلات طحن الماس ذات الروابط المعدنية بتركيز 100-120 ماسة وحجم حبيبات 150-180 بشكل أفضل. عند مقارنتها بخيارات سندات الراتنج، تشير مواقع التصنيع إلى أن أوقات الدورات أقصر بنسبة 25-35%. كما أنها تحصل على قيم خشونة سطح Ra أقل من 0.2 ميكرومتر. إن قدرة العجلة على الحفاظ على ثبات شكل الملف الشخصي تتأكد من أن الأدوات المعاد شحذها تلبي المواصفات الأصلية. وهذا يجعل الأدوات تدوم لفترة أطول بنسبة 40-60% عما كانت عليه عند طحنها، وهو ما يمكن أن يتسبب في -شظايا دقيقة أو تلف حراري.
السيراميك الفني ومعالجة المواد المتقدمة
نظرًا لأنها صلبة جدًا (1800-2800 فولت) وسهلة الكسر، فمن الصعب جدًا طحن سيراميك نيتريد السيليكون والألومينا وكربيد السيليكون. يتم استخدام عجلات طحن الألماس ذات الروابط المعدنية من قبل الشركات التي تصنع الأجزاء الإلكترونية وأجزاء الطائرات لطحن الركائز الخزفية والمحامل وأجزاء التحكم في الحرارة بدقة. يؤدي سلوك التآكل المتحكم فيه للروابط المعدنية إلى إيقاف الاختراق السريع الذي يخترق أنظمة الروابط الأكثر صلابة ويسبب الكثير من الضرر لقطعة العمل. تتضمن إعدادات الطحن النموذجية 25-35 م/ث للحواف و0.5-2.0 مم/دقيقة لمعدل التغذية. وهذا يجعل الأسطح مع ضرر بسيط في الجزء السفلي. تظهر اختبارات حيود الأشعة السينية لمراقبة الجودة أن عملية طحن الروابط المعدنية بشكل صحيح تضيف قوى ضغط متبقية تتراوح من 100 إلى 300 ميجاباسكال على الأسطح الخزفية، مما يجعل الأجزاء أقوى مما كانت عليه عندما لم تكن مطحونة.
تصنيع الزجاج والمكونات البصرية
لتلبية معايير السلامة والاحتياجات الفنية، يجب أن تكون حواف الزجاج المعماري وزجاج السيارات والأجزاء البصرية مصقولة بدقة. تعمل عجلات الطحن الماسية المعدنية بشكل رائع في إعدادات الإنتاج ذات الحجم الكبير-حيث يكون للدقة وعمر الأداة تأثير مباشر على الأرباح. يقول صانعو الزجاج الذين يعملون بألواح يتراوح سمكها من 3 إلى 19 مم إن عجلات طحن الألماس ذات الروابط المعدنية يمكنها طحن 8000 إلى 12000 متر خطي قبل أن تحتاج إلى تغيير، في حين أن عجلات الرابطة الراتنجية يمكنها طحن 2000 إلى 3000 متر فقط قبل أن تحتاج إلى التغيير. تظل حواف العجلات حادة طوال فترة استخدامها، لذلك لا توجد تغييرات في الجودة كما هو الحال مع الروابط الأكثر ليونة التي تتآكل وتغير شكلها. يقلل هذا المستوى من الاتساق من الحاجة إلى إجراء فحص نهائي ويزيل مرتجعات العميل بالكامل تقريبًا بسبب عيوب الحافة.
تطبيقات معالجة الحجر الطبيعي
تحتاج أسطح العمل المصنوعة من الجرانيت أو الرخام أو الحجر الاصطناعي إلى تشطيب حوافها وأسطحها بدقة. يتعين على محلات الحجر أن تتعامل مع الكثير من ضغوط التكلفة لأن السوق تنافسية للغاية وهناك مخاوف بشأن الهدر. يمكن لعجلات طحن الألماس ذات الروابط المعدنية ذات الأشكال الجانبية المصنوعة من تصميمات بولنوسي وأوجي والحواف المخصصة أن تعمل مع 40 إلى 60 سطح عمل لكل عجلة، وهو ما يعادل ثلاثة إلى خمسة أضعاف عمل خيارات الراتنج. قدرة العجلات على التخلص من الحرارة توقف التشقق الحراري الذي يمكن أن يحدث عند طحن الحجارة الحساسة للحرارة، مثل بعض أنواع الرخام. يقول المصنعون أن عجلات طحن الألماس ذات الروابط المعدنية ومعدلات تدفق التبريد التي تتراوح من 4 إلى 8 لترات في الدقيقة تحافظ على درجة حرارة سطح الحجر أقل من 60 درجة، مما يوقف التلوين والأضرار الهيكلية.
استراتيجيات الشراء ومعايير تقييم الموردين
للعثور على مصادر موثوقة لعجلات طحن الماس السندات المعدنية، فأنت بحاجة إلى تقييم الموردين بعناية وأن تكون واضحًا جدًا بشأن الاحتياجات الفنية. يتعين على المشترين من الشركات-إلى-الشركات أن يوازنوا بين التكلفة الأولية للمنتج أو الخدمة مقابل أدائها وإمكانيات المساعدة على المدى الطويل-.
مؤشرات الجودة الأساسية ومعايير الاختبار
يمنح الموردون ذوو السمعة الجيدة شهادات اختبار تسرد عوامل الأداء المهمة. التوازن الديناميكي لمعايير G2.5 أو G1.0 يوقف اهتزاز العمود، مما يؤدي إلى تشطيب سيء على السطح وفشل مبكر للمحمل. بالنسبة للعجلات التي يصل قطرها إلى 200 مم، يجب أن تظهر نتائج الاختبار قياسات الجريان الشعاعي-أقل من 0.02 مم وقياسات التسطيح المحوري في حدود 0.015 مم.
إن تجانس انتشار الماس له تأثير كبير على دقة الطحن. يستخدم الموفرون المتقدمون صور المجهر الإلكتروني الماسح (SEM) للتأكد من توزيع الماس بالتساوي في مصفوفة الرابطة. يؤدي هذا إلى إيقاف "التكتل" الذي يحدث في أماكن معينة ويؤدي إلى اختلافات في تشطيب السطح وفشل مبكر في العجلات. يتم تأكيد الاتساق المعدني بين الطبقة الكاشطة والقلب الفولاذي عن طريق فحص قوة الرابطة من خلال أخذ العينات المدمرة أو الفحص بالموجات فوق الصوتية. إذا كانت عجلات طحن الماس ذات الروابط المعدنية ملبدة بشكل صحيح، فيجب أن تكون قادرة على التعامل مع اختبارات انفجار الغزل بسرعات أعلى بنسبة 50٪ من عدد الدورات في الدقيقة القياسي دون كسر أو انقسام.
خيارات التخصيص التي تعزز الأداء
يجب أن يتطابق عرض وسمك وحجم فتحة الشجرة الموجودة على العجلة مع آلة الطحن التي تستخدمها. تتراوح الأحجام القياسية من 100 إلى 400 ملم في القطر و3 إلى 40 ملم في السمك. ومع ذلك، تتوفر أحجام فريدة للحصول على أفضل النتائج على أجهزة معينة. يمكن للموردين تصميم سلوك التآكل لمواد معينة عن طريق تغيير تركيبة الروابط. عند توقف الطحن، فإن الروابط الغنية بالكوبالت- تجعل المادة أكثر صلابة، في حين أن الروابط السائدة بالنحاس-تسهل مرور الحرارة عند العمل مع المواد الحساسة للحرارة-. تتيح مشاركة تفاصيل محددة حول التطبيق، مثل نوع المادة وإعدادات الطحن وعمر الأداة المطلوب، لموفري الخدمة اقتراح أفضل التركيبات لعجلة طحن الألماس ذات الروابط المعدنية.
يجب أن تتوافق حبيبات الماس التي تختارها مع أهدافك فيما يتعلق بتشطيب السطح وإزالة المخزون. إذا كان المورد يقدم أكثر من خيار للحبيبات لنفس شكل العجلة، فيمكنك تغيير احتياجات الإنتاج الخاصة بك حسب الحاجة. تصنع بعض الشركات عجلات "مركبة" تحتوي على حبيبات خشنة بالقرب من المركز وحبيبات أصغر حجمًا من الخارج. وهذا يجعل من الممكن القطع بقوة والانتهاء بسلاسة باستخدام نفس الأداة.
تقييم قدرات الموردين والدعم
تؤثر القدرة الإنتاجية وأوقات الانتظار بشكل مباشر على مدى موثوقية سلسلة التوريد الخاصة بك. يحتفظ المصنعون الراسخون بالعجلات ذات الحجم الشائع-في المخزون ويقدمون مهلة زمنية تتراوح من 15 إلى 30 يومًا لعجلات طحن الألماس ذات الروابط المعدنية المخصصة. تأكد من أن الشركات التي تفكر في استخدامها لديها أنظمة إدارة جودة معتمدة وفقًا لمعايير ISO 9001 وغيرها من المعايير، مثل EN 12413 لسلامة الأدوات الكاشطة.
إن القدرة على تقديم المساعدة الفنية هي ما يميز مقدمي الخدمة المتميزين عن مقدمي الخدمة العاديين. ابحث عن الأشخاص الذين يمكنهم مساعدتك في هندسة التطبيقات حتى يتمكنوا من مساعدتك في العثور على أفضل إعدادات الطحن، والمبردات، وطرق تلبيس العجلات. هذه المعرفة مفيدة بشكل خاص عند التحول إلى منتجات جديدة أو إصلاح مشاكل الجودة. يجب أن تكون الشركات التي تصنع كميات مختلفة من البضائع قادرة على تغيير الطلبات التي تقدمها. يمكن للموردين الذين لديهم حد أدنى مقبول لكميات الطلب-عادةً ما يتراوح بين 5 إلى 20 قطعة، بناءً على مستوى التخصيص-العمل مع الشركات الصغيرة واختبار المنتجات الجديدة دون الاضطرار إلى شراء كمية كبيرة من المخزون. يجب أن تنعكس فواصل الأسعار عند شراء 50 أو 100 قطعة أو أكثر على شكل مدخرات حقيقية، ويجب توضيح هذه التخفيضات في عروض أسعار مكتوبة.
المواصفات الفنية ومتطلبات توافق الماكينة
لعجلة طحن الماس السندات المعدنيةلكي يسير التطبيق بشكل جيد، يجب أن تتوافق المواصفات الفنية مع كل من مادة قطعة العمل وطاقة آلة الطحن. عندما لا تستوفي المواصفات، تتأثر السلامة والأداء وعمر الأداة.
معلمات الأبعاد والسرعة الحرجة
عامل الأمان الأكثر أهمية هو الحد الأقصى لسرعة العمل، والتي يمكن تحديدها من حيث السرعة المحيطية (م/ث) أو سرعة الدوران (RPM). يجب ألا يتم تجاوز الحد الأقصى لسرعة الدوران المقدرة للعجلة. يمكن العثور على ذلك عن طريق ضرب قطر العجلة بالملليمتر في 60.000. يمكن لعجلات الطحن الماسية ذات الروابط المعدنية القياسية أن تصل إلى 35 إلى 45 مترًا في الثانية، ولكن بعضها معزز بشكل خاص ويمكن أن يصل إلى 50 إلى 60 مترًا في الثانية في استخدامات CNC ذات الأداء العالي.
يجب أن يكون عرض فتحة الشجرة ومتطلبات منطقة التثبيت متطابقة تمامًا مع تلك الموجودة على عمود دوران جهازك. تأتي العرش عادةً بأحجام 20 مم و31.75 مم (1.25 بوصة) و127 مم (5 بوصات)، ويمكن أن تكون أسطح التثبيت الخاصة بها عبارة عن حواف مسطحة أو غائرة أو منحنية. عندما يتم تركيب العجلات بشكل غير صحيح، يمكن أن تخرج عن نطاق السيطرة وتنكسر مبكرًا. يؤثر عرض العجلة على مدى صلابتها ومدى جودة طحنها. عند طحن المقاطع أو الفتحات، تكون العجلات التي يتراوح سمكها من 10 إلى 40 مم أكثر استقرارًا. من ناحية أخرى، يمكن للعجلات التي يتراوح سمكها من 3 إلى 6 مم العمل مع نصف قطر أصغر وتتطلب قوة طحن أقل. من أجل منع حدوث اهتزازات الانحناء أثناء التشغيل، يجب أن تظل نسبة العرض إلى الارتفاع (القطر مقسومًا على السُمك) عادةً أقل من 20:1.
اختيار صلابة السندات لمواد مختلفة
تؤثر صلابة السندات بشكل كبير على مدى جودة عمل العجلة، ويجب أن تتوافق مع صلابة قطعة العمل. كقاعدة عامة، تحتاج المواد الصلبة إلى روابط ناعمة والمواد اللينة تحتاج إلى روابط صلبة. يتعارض هذا المفهوم مع المنطق السليم ولكنه يتأكد من صحة سلوك الشحذ الذاتي-. عند طحن المواد الصلبة مثل السيراميك أو كربيد التنغستن، فإن الروابط الأكثر ليونة (HRB 70-90) تتآكل بسرعة أكبر، وتكشف عن جزيئات الماس الجديدة طوال الوقت. وهذا يحافظ على ثبات حركة القطع ويوقف التزجيج. من ناحية أخرى، يحتاج طحن الزجاج أو أنواع الحجر الأكثر ليونة إلى روابط أقوى (HRB 95–110) تمنع التآكل المبكر وتحافظ على شكل العجلة.
هناك مشكلتان شائعتان تنتجان عن الارتباط-بـ-المطابقة غير الصحيحة للمواد. يمكن أن تؤدي الروابط القوية جدًا على المواد الصلبة إلى التزجيج، وهي الحالة التي تغطي فيها مصفوفة الروابط جزيئات الماس، مما يجعل القطع أقل فعالية بكثير وينتج الكثير من الحرارة. الروابط الناعمة جدًا على الأقمشة الخفيفة تتآكل بسرعة كبيرة، مما يقلل بشكل كبير من عمر الأداة ويزيد من تكلفة الجزء الواحد.
إجراءات تلبيس وتكييف العجلات
للحفاظ على القطع في أفضل حالاته، يجب أن يتم "تجهيز" عجلات طحن الماس ذات الروابط المعدنية في بعض الأحيان. على النقيض من الروابط الراتنجية، التي تكشف باستمرار عن الماس الجديد من خلال تآكل المصفوفة، قد تحتاج الروابط المعدنية إلى مساعدة ميكانيكية لإزالة مادة الرابطة البالية والكشف عن حواف الماس الحادة مرة أخرى. الطريقة الأكثر شيوعًا لإعداد عجلات طحن الماس ذات الروابط المعدنية هي باستخدام أعواد تلبيس كربيد السيليكون. عندما تستخدم عصا التضميد بضغط خفيف (قوة 0.5 إلى 1 كجم) وتبطئ العجلة (30 إلى 40 بالمائة من سرعتها العادية)، يمكنك إزالة مادة المصفوفة القديمة. اعتمادًا على مدى خشونة المادة، يجب إجراء هذه العملية كل 2 إلى 4 ساعات من الطحن الناتج لمدة 30 إلى 60 ثانية.
تعمل الأقراص الدوارة الميكانيكية من نوع الفرامل على تشكيل العجلات بشكل أكثر قوة عندما تكون مصقولة بشكل سيئ. هنا، يتم ضغط الكتل المصنوعة من الفولاذ الحاد أو كربيد التنغستن على عجلة دوارة بقوة يمكن التحكم فيها. تنجح هذه الطريقة، ولكنها تتطلب المزيد من مادة الربط في كل مرة، لذا يجب استخدامها فقط لإصلاح العجلات التي تُركت حتى النهاية. يأتي التكييف الأكثر دقة من عجلات تلميع الماس الدوارة، خاصة للعجلات الجانبية التي تحتاج إلى الحفاظ على شكلها الدقيق. لإزالة المادة الرابطة تمامًا مع الحفاظ على شكل العجلة الأصلي في حدود 0.01-0.02 مم، تستخدم هذه الأدوات المتخصصة عجلة ماسية أصغر تدور في الاتجاه المعاكس.
خاتمة
عند الطحن بدقة باستخدام مواد صلبة وخشنة،عجلات طحن الماس السندات المعدنيةهي الخيار الأفضل لأنها تعمل بشكل أفضل من المواد الكاشطة الأخرى. مزيجهم الخاص من صلابة الماس، ومرونة الروابط المعدنية، ومهارات الإدارة الحرارية يجعل الإنتاج واتساق الجودة والتكلفة الإجمالية للملكية أفضل بطريقة يمكن قياسها. يتم استرداد تكلفة البدء الأعلى مقارنةً بالراتنج أو الخيارات المزججة بسرعة من خلال عمر خدمة أطول، ووقت توقف أقل، وجودة موحدة للجزء لا تتطلب إعادة العمل.
لكي يسير التنفيذ بشكل جيد، من المهم التأكد من أن صلابة الرابطة وتركيز الماس وحجم الحبيبات كلها تتماشى مع جودة المادة ومعلمات الطحن. إن الشراكة مع الموردين الذين يقدمون مساعدة الخبراء، والقدرة على إجراء التغييرات، وعمليات الجودة الموثقة جيدًا-، تعد أمرًا جيدًا لفرق المشتريات. نظرًا لأن المصانع تحتاج إلى تصنيع أشياء ذات تفاوتات أكثر صرامة، وأوقات دورات أسرع، ومواد أكثر تقدمًا، فإن عجلات طحن الألماس ذات الروابط المعدنية سوف تستمر في النمو كأدوات طحن دقيقة مهمة في جميع أنواع الصناعات.
التعليمات
Q1: ما هي المواد التي تعتبر عجلات الألماس المعدنية مناسبة للطحن؟
ج: المواد الصلبة للغاية مثل كربيد التنغستن (1500-2000 فولت عالي)، والسيراميك التقني مثل نيتريد السيليكون والألومينا (1800-2800 فولت عالي)، والزجاج والأجزاء البصرية، والحجر الطبيعي مثل الجرانيت والرخام، ومخاليط الحجر المصنعة كلها مرشحات ممتازة لعجلات طحن الماس ذات الروابط المعدنية.
س2: كيف أعرف متى تحتاج عجلة الربط المعدنية إلى الاستبدال؟
ج: بعض العلامات التي تشير إلى أن الوقت قد حان لاستبدالها هي الانخفاض الملحوظ في كفاءة القطع الذي يحتاج إلى مزيد من ضغط الطحن أو الوقت، أو التآكل المرئي الذي يقطع قطر العجلة بنسبة 20-30% عن حجمها الأصلي، أو ظهور بقع مسطحة أو رقائق أو شقوق يمكن رؤيتها أثناء الفحص، أو الاهتزاز المفرط الذي يعني فشل التوازن الديناميكي، أو عدم القدرة على استعادة عملية القطع من خلال إجراءات التضميد العادية.
Q3: هل يمكن لعجلات الربط المعدنية أن تعمل بدون سائل تبريد؟
ج: في معظم الأوقات، لا ينبغي عليك تجفيف الطحن باستخدام عجلات طحن الماس ذات الروابط المعدنية. تؤدي قوى الطحن والاحتكاك العالية إلى توليد قدر كبير من الحرارة-غالبًا ما تزيد عن 400 درجة عند ملامسة الطحن. يمكن لهذه الحرارة أن تجعل الماس جرافيتيًا، مما يجعله أقل صلابة، ويتلف قطع العمل حراريًا، ويسرع من تآكل العجلات بكمية كبيرة. للحصول على أفضل النتائج، يجب أن يكون هناك تدفق ثابت من 4 إلى 8 لترات من سائل التبريد في الدقيقة.
س 4: ما الذي يسبب فشل عجلة السندات المعدنية المبكرة؟
ج: يمكن أن يؤدي الجري بسرعة عالية جدًا إلى حدوث قوى طرد مركزي تؤدي إلى تشقق العجلة أو تفكيكها؛ يمكن أن يؤدي استخدام صلابة الرابطة الخاطئة إلى التآكل السريع (الرابطة ناعمة جدًا) أو التزجيج (الرابطة قاسية جدًا)؛ تركيب الماكينة بشكل غير صحيح مع ضغط شفة كبير جدًا أو قليل جدًا؛ الضرر الناجم عن سقوط أو تحطم قطعة العمل؛ وعدم كفاية تدفق سائل التبريد يمكن أن يسبب صدمة حرارية أو جرافيتي الماس.
شريك مع SNJ للحصول على حلول عجلة طحن الماس ذات السندات المعدنية الفائقة
باعتبارها شركة تصنع منتجات{0}عالية الجودة منذ عام 2003، فإن SNJ على استعداد لتلبية احتياجاتك من الطحن الدقيق. يستخدم خط عجلة طحن الألماس ذو السندات المعدنية تقنية الربط المتطورة ومراقبة الجودة الصارمة لمنح العملاء الأداء والاستقرار الذي يحتاجون إليه في البيئات الصناعية الصعبة. نحن نعلم مدى صعوبة قيام مديري المشتريات بإيجاد التوازن الصحيح بين تكلفة البداية والقيمة طويلة الأمد-، وتحديد تواريخ تسليم ثابتة، والحصول على المساعدة الفنية عندما تكون لديهم أسئلة حول أحد التطبيقات.
في غضون 24 ساعة من تلقي استفسار عن التطبيق، يقوم فريق الخبراء لدينا بالرد باقتراحات لمعلمات الطحن، والمساعدة في استكشاف الأخطاء وإصلاحها، والمشورة حول كيفية تحسين مواصفات العجلة. تواصل معColin@sinodream.bizللتحدث على الفور عن احتياجات عجلة الطحن الخاصة بك والحصول على مواصفات المنتج الكاملة المناسبة لعملك. دعنا نوضح لك كيف يمكن لعجلات الطحن الماسية ذات الروابط المعدنية من SNJ أن تخفض تكاليف الطحن، وتجعل عملك أكثر اتساقًا، وتحل مشاكل التعامل مع المواد التي تعيقك عن أن تكون أكثر إنتاجية.
مراجع
1. مارينيسكو، آي دي، هيتشينر، إم، أوهلمان، إي، رو، دبليو بي، وإيناساكي، آي. (2016).دليل الآلات مع عجلات الطحن. مطبعة اتفاقية حقوق الطفل، بوكا راتون، فلوريدا.
2. جاكسون، إم جيه ودافيم، جي بي (2011).التصنيع باستخدام المواد الكاشطة. سبرينغر للعلوم والإعلام التجاري، نيويورك، نيويورك.
3. مالكين، س. وجو، سي. (2008).تكنولوجيا الطحن: نظرية وتطبيق الآلات باستخدام المواد الكاشطة، الطبعة الثانية. شركة الصحافة الصناعية، نيويورك، نيويورك.
4. مارينيسكو، آي دي، رو، دبليو بي، ديميتروف، بي، وإيناساكي، آي. (2004).Tribology من عمليات التصنيع الكاشطة. وليام أندرو للنشر، نورويتش، نيويورك.
5. سالمون، SC (1992). "تكنولوجيا عملية الطحن الحديثة." جمعية مهندسي التصنيع، ديربورن، ميشيغان.
6. كرار، SF وجيل، AR (2003).استكشاف تقنيات التصنيع المتقدمة. شركة الصحافة الصناعية، نيويورك، نيويورك.